

Tampondruck
Was ist Tampondruck?
Tampondruck (auch Tampon-Druck, englisch Pad Printing) ist ein indirektes Druckverfahren, bei dem ein elastischer Silikontampon die Farbe aus einem geätzten oder gravierten Klischee aufnimmt und auf ein meist dreidimensionales Objekt überträgt. Das Verfahren eignet sich besonders für die präzise Bedruckung von Kunststoffteilen mit komplexen Formen in der Serienfertigung.
Der entscheidende Vorteil gegenüber anderen Druckverfahren: Der verformbare Tampon legt sich an unregelmäßige, gewölbte oder schmale Oberflächen an – an Flächen, die mit Siebdruck oder Digitaldruck kaum oder gar nicht erreichbar sind. Eingesetzt wird Tampondruck in zahlreichen Branchen, darunter Automobilbau, Elektrotechnik, Medizintechnik und Konsumgüterindustrie.
Das Verfahren in seiner heutigen Form entstand Mitte des 20. Jahrhunderts, um schwierige Oberflächenformen mit hoher Detailgenauigkeit zu bedrucken. Das charakteristische Element ist der flexible Silikontampon, der Farbe auch auf gewölbte, schmale oder strukturierte Oberflächen überträgt. Damit ist Tampondruck deutlich vielseitiger als Direktdruckverfahren, wenn es um komplex geformte Kunststoffteile aus dem Spritzguss geht.
Für die Automobil- und Elektrotechnikbranche, für die Schröder + Heidler geprüfte Kunststoffteile fertigt, ist Tampondruck eine bewährte Ergänzung der Wertschöpfungskette. Verschiedenste Kunststoffteile werden direkt im Anschluss an den Kunststoffspritzguss und die Baugruppenmontage bedruckt. Hohe Prozesssicherheit und einfache Integration in die Serienfertigung machen das Verfahren wirtschaftlich – bei kleinen Stückzahlen ebenso wie bei großen Auflagen.
Darüber hinaus lässt sich Tampondruck auch auf Metall, Glas oder Keramik anwenden, was sein Einsatzfeld zusätzlich erweitert.
Wie funktioniert Tampondruck?
Das Prinzip ähnelt einem Stempel: Der Drucktampon holt die Farbe allerdings nicht von einem Stempelkissen, sondern aus den Vertiefungen eines Klischees. Ein Druckzyklus läuft in folgenden Schritten ab:
- Klischeeherstellung: Das Druckmotiv wird als Vertiefung in ein Klischee geätzt oder graviert – meist aus gehärtetem Stahl oder aus einem Fotopolymer auf Kunststoffbasis. Das Klischee wird einmal je Motiv gefertigt und in die Tampondruckmaschine eingesetzt.
- Farbe ins Klischee: Die Farbe wird über das Klischee verteilt – je nach Maschine aus einer offenen Farbwanne oder aus einem geschlossenen Farbnapf, der über das Klischee gleitet.
- Abrakeln: Eine Rakel oder der Rakelring des Farbnapfs streift die überschüssige Farbe ab, sodass sie nur in den Vertiefungen verbleibt. An der freiliegenden Oberfläche verdunstet ein Teil des Lösemittels, die Farbe wird leicht klebrig. Erst dadurch kann der Tampon sie aufnehmen.
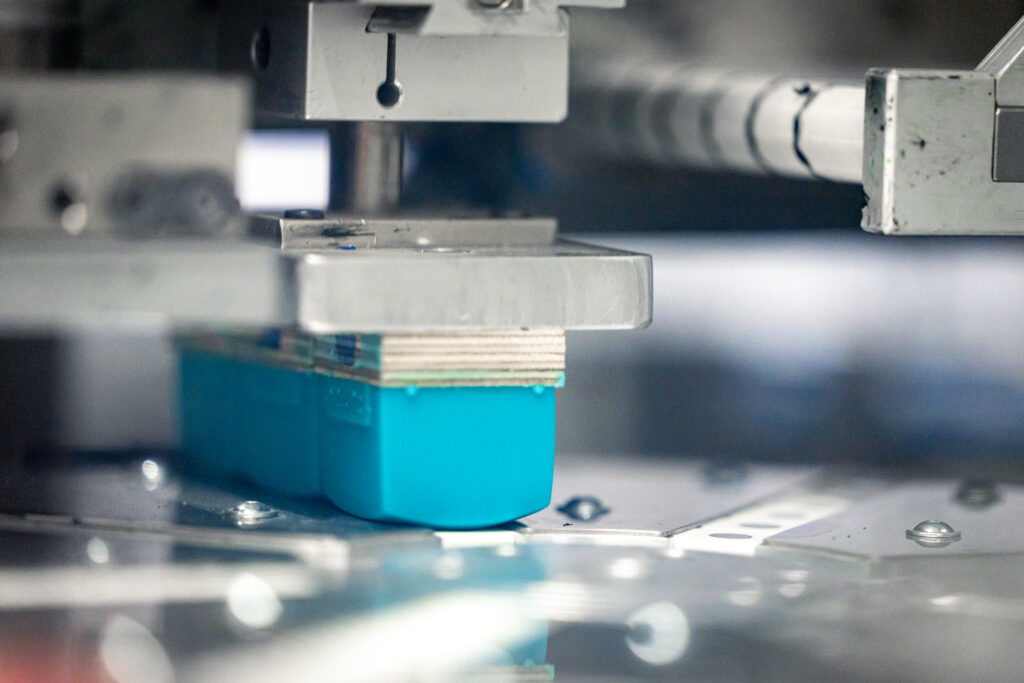
- Farbaufnahme durch den Tampon: Der Silikontampon senkt sich auf das farbgefüllte Klischee, verformt sich und nimmt die Farbe aus den Vertiefungen auf.
- Farbübertrag auf das Werkstück: Der Tampon fährt über das Bauteil, setzt auf und rollt sich dabei von der Mitte nach außen ab. Er gibt die Farbe nahezu vollständig an die Oberfläche ab – auch auf gewölbte oder unregelmäßige Flächen.
- Trocknung oder Fixierung: Der Druck trocknet oder härtet je nach Farbsystem durch Luft, UV-Licht oder Wärme aus.
Hohe Druckqualität erfordert die genaue Abstimmung von Tampongröße, Tamponhärte, Farbviskosität und Positionierung des Werkstücks. Unsere langjährige Erfahrung aus Werkzeugbau und Spritzguss hilft, den Prozess reproduzierbar zu gestalten, insbesondere bei der exakten Positionierung der Teile in der Druckvorrichtung.
Moderne Tampondruckmaschinen ermöglichen vollautomatisierte Abläufe mit hoher Geschwindigkeit, Präzision und Wiederholgenauigkeit. Das ist besonders in der industriellen Serienfertigung entscheidend.
Das Klischee im Tampondruck
Das Klischee ist die Druckform des Verfahrens. Es trägt das Motiv als vertiefte Struktur und legt fest, wie viel Farbe an welcher Stelle übertragen wird – und damit Kantenschärfe, Deckkraft und Detailwiedergabe. Die Ätztiefe ist gering und liegt im Bereich weniger hundertstel Millimeter: tief genug für eine deckende Farbschicht, flach genug, damit der Tampon die Farbe vollständig aus der Vertiefung aufnimmt. Größere Vollflächen werden im Klischee gerastert, damit die Rakel nicht in die Fläche eintaucht und die Farbe ungleichmäßig herauszieht.
Werkstoffe: Stahl oder Fotopolymer
- Stahlklischee (Dickstahl): Gehärtete Stahlplatte mit sehr hoher Standzeit. Geeignet für große Serien und lange Laufzeiten; nach Verschleiß kann die Oberfläche in der Regel abgeschliffen und neu geätzt werden.
- Dünnstahlklischee: Dünnes, fotobeschichtetes Stahlblech. Es bietet eine hohe Standzeit bei geringerem Herstellungsaufwand als Dickstahl und ist in vielen Serienanwendungen der Standard.
- Fotopolymer- oder Kunststoffklischee: Lichtempfindliche Kunststoffschicht auf einem Trägerblech. Schnell und kostengünstig herzustellen, aber mit deutlich geringerer Standzeit – geeignet für Muster, Prototypen und kleinere Auflagen.
Wie lange ein Klischee hält, hängt neben dem Werkstoff vom Rakelsystem, von abrasiven Farbpigmenten und von der Pflege ab.
Klischeeherstellung für den Tampondruck
Grundlage ist eine Druckvorlage des Motivs, als Film oder als digitale Datei. Beim fotochemischen Verfahren wird die lichtempfindliche Schicht des Klischees belichtet und entwickelt. Anschließend werden beim Stahlklischee die freigelegten Bereiche geätzt, beim Fotopolymerklischee die unbelichteten Bereiche ausgewaschen. Alternativ graviert ein Laser das Motiv direkt in die Platte. Bei mehrfarbigen Drucken erhält jede Farbe ein eigenes Klischee oder einen eigenen Motivbereich. Die Klischeeherstellung macht in der Regel den größten Teil der Einrichtungskosten aus.
Der Drucktampon
Der Drucktampon besteht aus Silikonkautschuk, dem Silikonöl beigemischt ist. Seine glatte, schwach haftende Oberfläche nimmt die angetrocknete Farbe aus dem Klischee auf und gibt sie an das Bauteil wieder ab, weil die Farbe dort besser haftet als am Silikon.
Die Härte wird in Shore A angegeben. Weichere Tampons passen sich stark gewölbten, konkaven oder abgestuften Flächen an. Härtere Tampons übertragen feine Linien und kleine Schriften schärfer und eignen sich für ebene oder leicht gewölbte Flächen sowie für strukturierte Oberflächen.
Die Form richtet sich nach der Bauteilgeometrie und dem Motiv: runde und kegelige Tampons für kompakte Motive, längliche Balken- oder Stegformen für schmale, lange Beschriftungen, Sonderformen für Vertiefungen oder Kanten. Entscheidend ist, dass der Tampon zuerst mittig aufsetzt und nach außen abrollt, damit keine Luft eingeschlossen wird. Der Tampon ist dabei deutlich größer als das Motiv, um Verzerrungen zu vermeiden.
Die Tampondruckmaschine
Eine Tampondruckmaschine, umgangssprachlich auch Tampondrucker genannt, vereint Klischeeaufnahme, Farbsystem, Tamponantrieb und Werkstückaufnahme. Die Bauarten unterscheiden sich vor allem in vier Punkten:
- Offenes Farbwannensystem: Die Farbe liegt in einer offenen Wanne, eine Flutrakel verteilt sie über das Klischee, eine Abstreifrakel entfernt den Überschuss. Das System eignet sich auch für größere Motive. Weil Lösemittel verdunstet, muss die Viskosität der Farbe laufend nachgeregelt werden.
- Geschlossener Farbnapf: Ein umgedrehter Farbbehälter mit Rakelring gleitet über das Klischee und färbt es in einem Zug ein und rakelt es ab. Es verdunstet deutlich weniger Lösemittel, die Farbe bleibt gleichmäßiger und Farbwechsel gehen schneller. Die maximale Motivgröße ist durch den Napfdurchmesser begrenzt.
- Ein- oder mehrfarbig: Mehrfarbige Motive entstehen mit mehreren Klischees und Tampons. Die Farben werden nacheinander nass-in-nass oder mit Zwischentrocknung gedruckt; das Werkstück wird dazu per Shuttle oder Rundtisch von Station zu Station weitergegeben.
- Manuell bis inline: Das Spektrum reicht vom Tischgerät mit manueller Teileeinlage für Muster und Kleinserien bis zu automatisierten Anlagen mit Werkstückträgern, Vorbehandlung, Trocknung und optischer Kontrolle, die direkt an eine Fertigungs- oder Montagelinie angebunden sind.
Unabhängig von der Bauart muss die Werkstückaufnahme das Bauteil passgenau und wiederholbar positionieren, damit das Motiv bei jedem Teil an derselben Stelle sitzt.
Bedruckung von Kunststoff: Vorbehandlung und Haftung
Ob die Farbe dauerhaft haftet, hängt maßgeblich von der Oberflächenenergie des Kunststoffs ab. Werkstoffe wie ABS oder PC lassen sich mit einer passenden Farbe häufig ohne Vorbehandlung bedrucken. Unpolare Kunststoffe wie PP und PE haben dagegen eine niedrige Oberflächenenergie, die Farbe benetzt schlecht und haftet kaum. Hier wird die Oberfläche unmittelbar vor dem Druck durch Beflammen, Plasma- oder Coronabehandlung aktiviert. Auch teilkristalline technische Kunststoffe wie PBT und insbesondere POM gelten als anspruchsvoll und erfordern abgestimmte Farbsysteme oder eine Vorbehandlung.
Daneben muss die Oberfläche frei von Trennmitteln, Staub und Fingerabdrücken sein. Die Benetzbarkeit wird zum Beispiel mit Testtinten geprüft, die Haftung des fertigen Drucks mit Gitterschnitt- oder Klebebandtest. Zweikomponentenfarben mit Härter erhöhen die Beständigkeit gegen Abrieb und Chemikalien.
Tampondruck oder Siebdruck auf Kunststoff?
| Kriterium | Tampondruck | Siebdruck |
|---|---|---|
| Oberflächengeometrie | Gewölbt, konkav, uneben, 3D-Formen | Vorwiegend flache Flächen, zylindrische Körper im Rundsiebdruck |
| Motivgröße | Klein bis mittel, begrenzt durch Tampon und Klischee | Auch großflächige Motive |
| Detailgenauigkeit | Sehr hoch, feine Linien und kleine Schriften möglich | Gut, aber bei kleinen Details begrenzt |
| Farbschichtdicke | Dünn und gleichmäßig | Dicker, deckender |
| Mehrfarbigkeit | Mehrere Druckstationen, auch nass-in-nass | Ein Sieb je Farbe, meist mit Zwischentrocknung |
| Einrichtungsaufwand | Klischee je Motiv bzw. Farbe, Tampon passend zur Geometrie | Sieb je Motiv und Farbe, Druckvorrichtung |
| Typische Anwendung | Verschiedenste Kunststoffteile (u. a. Schalter, Tasten, Gehäuse, Steckverbinder) | Blenden, Schilder, großflächige Beschriftungen, Textilien |
Die Wahl zwischen Tampondruck und Siebdruck hängt primär von der Bauteilgeometrie ab. Bei gekrümmten Kunststoffteilen aus dem Spritzguss ist Tampondruck in der Regel die bessere Wahl. Siebdruck auf Kunststoff spielt seine Stärken bei ebenen, größeren Flächen aus und wenn eine besonders hohe Deckkraft gefordert ist.
Beispiele aus der Praxis
Automobilindustrie: Schalter und Instrumententafeln aus Thermoplasten werden mit Logos und Funktionssymbolen bedruckt. Die teils gekrümmten Flächen erfordern einen flexiblen Farbübertrag – Tampondruck erfüllt die hohen Anforderungen an Detailtreue und Haltbarkeit, die unter anderem die IATF 16949 vorgibt.
Elektrotechnik: Steckverbinder und Gehäuse werden farblich codiert oder mit Sicherheitsinformationen versehen. Die Farbschicht bleibt abrieb- und chemikalienbeständig. Die Kombination aus Werkzeugbau, Spritzguss und Drucktechnologie ermöglicht eine nahtlose Integration in die Fertigung.
Maschinenbau: Kunststoffgehäuse für Hydrauliksteuerungen erhalten Bedien- und Symbolbeschriftungen. Die komplexen Geometrien lassen sich so präzise bedrucken, wie es das Produkt erfordert.
Medizin- und Konsumgüter: Medizinische Geräte, Schreibgeräte oder Sportartikel werden mit detailgetreuen Logos und Beschriftungen versehen, die dauerhaft lesbar bleiben müssen.
Bei Schröder + Heidler ist Tampondruck Teil der integrierten Fertigung: Vom Werkzeugbau über den Spritzguss bis zur Baugruppenmontage und Bedruckung entstehen fertige Bauteile aus einer Hand – ohne Zwischentransport und mit durchgängiger Qualitätskontrolle.
Häufige Fragen
Tampondruck nutzt einen flexiblen Silikontampon zum indirekten Farbtransfer und bedruckt damit auch unebene und gewölbte Oberflächen. Siebdruck eignet sich besser für größere, flache Flächen. Bei komplex geformten Kunststoffteilen ist Tampondruck in der Regel die passendere Methode.
Präziser Druck auf anspruchsvollen Oberflächen, hohe Wiederholgenauigkeit und gute Automatisierbarkeit zeichnen das Verfahren aus. Die Farbschichten sind sehr dünn, belastbar und lassen sich an den jeweiligen Einsatzzweck anpassen.
Bei Kunststoffteilen mit gewölbten oder unregelmäßigen Oberflächen und feinen Motiven – etwa Schalter, Gehäuse oder Instrumententafeln im Automobil- und Maschinenbau. Auch bei kleinen Beschriftungen, Logos oder Farbcodierungen.
Die Kosten hängen von Klischeeherstellung, Farbsystem und Stückzahl ab. Das Klischee macht den größten Anteil der Einrichtungskosten aus. Bei Serienfertigung sinken die Stückkosten deutlich.
Die exakte Abstimmung von Tampon, Farbe und Werkstück ist entscheidend. Haftung, Positionierung und Prozessführung müssen stimmen, um Farbüberschuss oder Unschärfen zu vermeiden. In der automatisierten Serienfertigung sind diese Parameter in der Regel einmal eingestellt und dann stabil reproduzierbar.
Für Tampondruck eignen sich lösemittelhaltige, UV-härtende oder wasserbasierte Farbsysteme. Thermoplastische Kunststoffteile sind ideal, aber auch Metall, Glas und Keramik lassen sich bedrucken. Die Farbauswahl richtet sich nach Anforderungen an Haltbarkeit, Flexibilität und Optik.
Das Klischee ist die Druckform im Tampondruck. Es enthält das Motiv als geätzte oder gravierte Vertiefung, aus der der Silikontampon die Farbe aufnimmt. Gängig sind Stahlklischees (Dick- oder Dünnstahl) mit hoher Standzeit für die Serie und Fotopolymerklischees aus Kunststoff für Muster und kleinere Auflagen.
Eine Tampondruckmaschine färbt das Klischee ein, lässt den Tampon die Farbe aufnehmen und überträgt sie auf das Bauteil. Unterschieden werden Maschinen mit offener Farbwanne und mit geschlossenem Farbnapf sowie ein- und mehrfarbige Ausführungen – vom manuell bestückten Tischgerät bis zur automatisierten Inline-Anlage.