


Prototypen und Kleinserien
Musterteile, die schon wissen, wohin sie wollen: Wir fertigen Prototypen und Kleinserien im Spritzguss – mit eigenem Werkzeugbau, der die Serie von Anfang an mitdenkt.

Prototyp oder Kleinserie – kurz erklärt
Im Prototypenbau entstehen einzelne Musterteile, um Form, Funktion und Einbausituation zu prüfen, bevor ein Serienwerkzeug festgelegt wird. Eine Kleinserie liefert bereits Teile aus dem Spritzgussprozess in Stückzahlen von einigen Hundert bis wenigen Tausend – für Vorserien, Zulassungen, Ersatzteile oder Varianten. Beide Wege unterscheiden sich vor allem im Werkzeug: Ein Prototypenwerkzeug aus Aluminium ist schnell und günstig, aber begrenzt haltbar; ein Serienwerkzeug aus Stahl kostet mehr und trägt dafür Millionen Schuss. Wer beide Stufen bei einem Fertiger mit eigenem Werkzeugbau durchläuft, kann Erkenntnisse aus der Bemusterung direkt ins Werkzeug zurückspielen.
Werkzeugbau im eigenen Haus
Prototypen- und Serienwerkzeuge entstehen bei uns, nicht bei einem Zulieferer. Zeigt die Bemusterung Korrekturbedarf, wird im selben Haus nachgearbeitet – ohne Versand und ohne Abstimmung über zwei Firmengrenzen hinweg.
Muster und Serie an einem Standort
Vom ersten Musterteil bis zur laufenden Serie bleibt das Projekt auf über 5.000 m² an einem Ort. Der Übergang in die Serienfertigung ist damit kein Lieferantenwechsel, sondern ein Prozessschritt.
Zertifizierte Prozesse ab dem Muster
ISO 9001 und IATF 16949 gelten auch für Vorserien. Bemusterung und Dokumentation laufen nach denselben Regeln wie in der Serie – das erspart später eine zweite Freigabeschleife.
Prototyp oder Kleinserie – was Ihr Projekt gerade braucht
Die beiden Begriffe werden oft gleichgesetzt, meinen aber unterschiedliche Aufgaben. Ein Prototyp beantwortet eine offene Frage. Eine Kleinserie versorgt einen realen Bedarf, für den sich ein Serienwerkzeug noch nicht rechnet. Wer das früh trennt, spart die teuerste Korrekturschleife im Projekt.
Prototyp
- Einzelne Teile bis wenige Dutzend
- Klärt Form, Funktion, Einbauraum
- 3D-Druck oder Prototypenwerkzeug
- Werkstoff teils abweichend von der Serie
Kleinserie
- Einige Hundert bis wenige Tausend Teile
- Versorgt Vorserie, Zulassung, Ersatzteil
- Aluminiumwerkzeug oder Einfachkavität in Stahl
- Serienwerkstoff, seriennaher Prozess
Welches Werkzeug zu welcher Stückzahl passt
Die Werkzeugfrage entscheidet über Kosten und Zeit im Prototypenbau – nicht die Maschine. Vier Konzepte decken den Bedarf zwischen Einzelstück und Vorserie ab.
Aluminiumwerkzeug
Schnell gefertigt und vergleichsweise günstig, weil sich Aluminium leichter zerspanen lässt als Werkzeugstahl. Die Standmenge ist begrenzt, für einige Hundert bis wenige Tausend Teile aus dem Serienwerkstoff reicht sie aus. Typisch für erste seriennahe Muster und Vorserien.
Einfachkavität in Stahl
Ein Formnest statt mehrerer: Das Werkzeug ist deutlich günstiger als ein Mehrfachwerkzeug und trotzdem serienfest. Die Zykluszeit je Teil bleibt gleich, die Ausbringung ist geringer. Sinnvoll, wenn die Stückzahl überschaubar bleibt, die Teile aber über Jahre lieferbar sein müssen.
Wechseleinsätze
Ein Grundwerkzeug nimmt austauschbare Formeinsätze auf. Änderungen an der Geometrie betreffen nur den Einsatz, nicht das gesamte Werkzeug – das senkt die Kosten jeder Korrekturschleife erheblich. Geeignet für Bauteile, deren Konstruktion noch in Bewegung ist.
Familienwerkzeug
Mehrere unterschiedliche Teile einer Baugruppe entstehen in einem Werkzeug. Das spart Werkzeugkosten, verlangt aber Bauteile mit ähnlichem Fließ- und Schwindungsverhalten. Für Kleinserien einer zusammengehörenden Baugruppe oft die wirtschaftlichste Lösung.
Woran der Sprung vom Muster in die Serie scheitert
Ein Prototyp, der im Handmuster funktioniert, ist noch kein spritzgussfähiges Teil. Vier Punkte tauchen in Projekten immer wieder auf – und sie lassen sich alle vor dem Werkzeugbau klären.
Der Prototyp ist nicht entformbar
Im 3D-Druck entsteht jede Geometrie, im Spritzgusswerkzeug nicht. Fehlende Entformungsschrägen und Hinterschnitte, die niemandem auffallen, solange kein Werkzeug existiert, führen später zu Schiebern – und damit zu Kosten, die im Werkzeugpreis sichtbar werden.
Ungleiche Wandstärken
Ein gedrucktes Teil verzeiht Materialanhäufungen, ein gespritztes nicht. Dort entstehen Einfallstellen und Verzug. Wer die Wandstärken früh vereinheitlicht, spart sich die Diskussion über Oberflächenfehler nach der ersten Bemusterung.
Der Werkstoff wechselt zu spät
Wird der Prototyp aus einem anderen Kunststoff gefertigt als die spätere Serie, ändern sich Schwindung, Steifigkeit und Temperaturverhalten. Die Maße des Musters sagen dann wenig über das Serienteil aus. Der Serienwerkstoff gehört so früh wie möglich ins Muster.
Die Anspritzstelle ist nicht mitgedacht
Wo der Kunststoff einströmt, entscheidet über Bindenähte, Verzug und sichtbare Spuren am Bauteil. Im Prototyp existiert die Frage nicht, im Werkzeug bestimmt sie das Ergebnis – und sie lässt sich nachträglich nur mit Aufwand korrigieren.
Diese Punkte klären wir in der Machbarkeitsbetrachtung, bevor das erste Werkzeug entsteht. Grundlage ist ein CAD-Datensatz oder eine Zeichnung, die Sie nach dem Erstkontakt direkt an Ihren Ansprechpartner im Vertrieb senden – auf Wunsch nach Geheimhaltungsvereinbarung. Ein fertiges Lastenheft ist dafür nicht nötig.
Unsicher, ob Ihr Bauteil spritzgussfähig ist?
Sprechen Sie direkt mit unserem Vertrieb: Tom Jahn, 0176 42298702, vertrieb@schroeder-heidler.de. Wir sagen Ihnen, was sich im Werkzeug umsetzen lässt und welcher Werkzeugweg zu Ihrer Stückzahl passt. Zeichnung oder CAD-Daten folgen nach dem Erstkontakt – auf Wunsch nach Geheimhaltungsvereinbarung.
Drei Wege zum Musterteil
Welcher Weg der richtige ist, hängt davon ab, welche Frage das Muster beantworten soll. Häufig werden zwei Stufen kombiniert: erst schnell und günstig prüfen, dann seriennah absichern.
3D-Druck
In Tagen verfügbar und ohne Werkzeugkosten. Geeignet, um Einbauraum, Form und Montageposition zu prüfen. Die Werkstoffeigenschaften entsprechen nicht dem Serienteil – belastbare Aussagen zu Festigkeit, Maßhaltigkeit oder Temperaturverhalten liefert ein gedrucktes Muster nicht.
Prototypenwerkzeug
Musterteile entstehen im echten Spritzgussprozess aus dem vorgesehenen Werkstoff. Damit werden Schwindung, Verzug, Oberflächen und Funktionsmaße beurteilbar. Meist als Aluminiumwerkzeug oder Einfachkavität ausgeführt, für Stückzahlen bis in den vierstelligen Bereich.
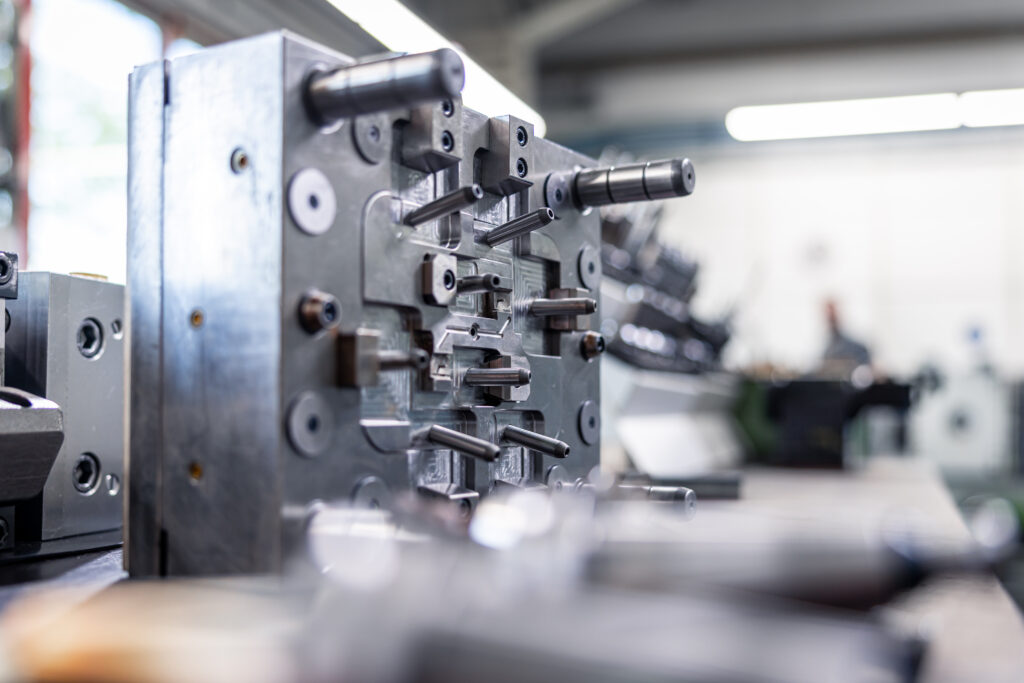
Serienwerkzeug
Mehrfachkavitäten in Werkzeugstahl, ausgelegt auf Standmengen im Millionenbereich und kurze Zykluszeiten. Die Investition rechnet sich ab dem Punkt, an dem die Stückzahl dauerhaft trägt. Erkenntnisse aus der Prototypenstufe fließen direkt in die Auslegung ein.
Vom Muster zur Serie aus einer Hand
Der teuerste Moment im Projekt ist der Wechsel des Fertigers zwischen Prototyp und Serie. Wissen aus der Bemusterung geht verloren, das Werkzeugkonzept wird neu diskutiert, und Fehler tauchen ein zweites Mal auf. Bei Schröder + Heidler entstehen Prototypenwerkzeug, Serienwerkzeug und Serienfertigung an einem Standort – Korrekturen aus der Bemusterung gehen ohne Umweg in den eigenen Werkzeugbau zurück.
Seit 1991 fertigen wir technisch anspruchsvolle Kunststoffbauteile für Automobilindustrie, Elektrotechnik, Konsumgüterindustrie und Maschinenbau. Über 115 Mitarbeitende, Zertifizierungen nach ISO 9001 und IATF 16949 sowie eine Bemusterung mit vollständiger Dokumentation gelten für die Vorserie genauso wie für die Großserie.

Von der Anfrage zum freigegebenen Serienteil
Für die erste Rückmeldung genügen eine kurze Beschreibung des Bauteils und die angestrebte Stückzahl – per Telefon oder E-Mail an unseren Vertrieb. Zeichnung oder CAD-Daten senden Sie anschließend direkt an Ihren Ansprechpartner, auf Wunsch nach Geheimhaltungsvereinbarung.
Machbarkeit und Werkzeugweg
Wir prüfen die Geometrie auf Entformbarkeit, Wandstärken und kritische Bereiche und empfehlen, welcher Werkzeugweg zu Ihrer Stückzahl passt. Ergebnis ist eine Einschätzung, mit der sich intern entscheiden lässt. Eine Entscheidungshilfe vorab bietet der Beitrag Kleinserie oder Prototyp – der richtige Weg im Spritzguss.
Werkzeugbau
Konstruktion und Fertigung des Prototypen- oder Vorserienwerkzeugs im eigenen Haus. Anspritzstelle, Temperierung und Auswerfersystem werden bereits mit Blick auf die spätere Serie ausgelegt.
Bemusterung
Erste Teile aus dem Serienwerkstoff werden vermessen und dokumentiert. Auf Wunsch mit Erstmusterprüfbericht. Zeigt sich Korrekturbedarf, wird das Werkzeug im Haus nachgearbeitet.
Kleinserie oder Serienanlauf
Je nach Bedarf liefern wir aus dem vorhandenen Werkzeug eine Kleinserie oder legen das Serienwerkzeug aus – mit den Erkenntnissen aus der Bemusterung. Auf Wunsch schließt sich die Baugruppenmontage an. Wie der Übergang in die Serie Schritt für Schritt abläuft, beschreibt der Beitrag Vom Prototyp zur Serie.
Häufige Fragen zu Prototypen und Kleinserien
Der Preis hängt von Bauteilgröße, Geometrie und Werkzeugkonzept ab. Ein einfaches Aluminiumwerkzeug mit einer Kavität liegt deutlich unter einem Serienwerkzeug in Stahl, weil weniger Material zerspant wird und die Standmenge geringer ausfallen darf. Kostentreiber sind vor allem Hinterschnitte, die Schieber erfordern, sowie geforderte Oberflächen und enge Toleranzen. Eine belastbare Aussage machen wir nach Sichtung der CAD-Daten.
Eine feste Grenze gibt es nicht, weil sie von Bauteilgröße und Werkstoff abhängt. Als Anhaltspunkt: Sobald einige Hundert Teile benötigt werden oder der Serienwerkstoff zwingend ist, wird der Spritzguss mit einem Prototypenwerkzeug meist wirtschaftlicher – und liefert zugleich Teile, deren Eigenschaften der Serie entsprechen.
Aluminiumwerkzeuge sind auf einige Hundert bis wenige Tausend Schuss ausgelegt. Die tatsächliche Standmenge hängt stark vom Werkstoff ab: Glasfaserverstärkte Kunststoffe wirken abrasiv und verkürzen die Lebensdauer deutlich, unverstärkte Thermoplaste schonen das Werkzeug.
In der Regel nicht. Ein Aluminiumwerkzeug erreicht die Standmenge eines Serienwerkzeugs nicht, und ein Einfachwerkzeug lässt sich nicht auf Mehrfachkavitäten erweitern. Sinnvoll ist der umgekehrte Weg: Die Erkenntnisse aus der Bemusterung des Prototypenwerkzeugs fließen in die Auslegung des Serienwerkzeugs ein. Wo Änderungen absehbar sind, arbeiten wir mit Wechseleinsätzen.
Für die Prüfung von Einbauraum, Form und Montageposition ja. Für Aussagen zu Festigkeit, Maßhaltigkeit, Schwindung oder Temperaturverhalten nicht – dafür müssen die Teile aus dem Serienwerkstoff im Spritzgussprozess entstehen.
Für eine erste Einschätzung genügen eine Beschreibung des Bauteils, die angestrebte Jahresstückzahl und, falls vorhanden, Angaben zu Werkstoff, Toleranzen und Oberfläche. Den 3D-Datensatz senden Sie nach dem Erstkontakt direkt per E-Mail an Ihren Ansprechpartner im Vertrieb – auf Wunsch schicken wir Ihnen vorab eine Geheimhaltungsvereinbarung zu. Fehlt der Werkstoff, schlagen wir eine Auswahl vor. Ein vollständiges Lastenheft ist nicht erforderlich.
Sie haben ein Bauteil, das in die Serie soll?
Sprechen Sie direkt mit unserem Vertrieb – per Telefon oder E-Mail. Wir prüfen die Machbarkeit, empfehlen den passenden Werkzeugweg und melden uns mit einer belastbaren Einschätzung zurück. Zeichnung oder CAD-Daten senden Sie nach dem Erstkontakt an Ihren Ansprechpartner; auf Wunsch schicken wir Ihnen vorab eine Geheimhaltungsvereinbarung zu. Ihre Unterlagen behandeln wir vertraulich.