


Einlegeteile umspritzen
Metallkontakte, Gewindebuchsen, Achsen oder Siebe fest im Kunststoffbauteil — Insert Molding für technische Kleinteile, mit dem Werkzeug aus eigener Fertigung.
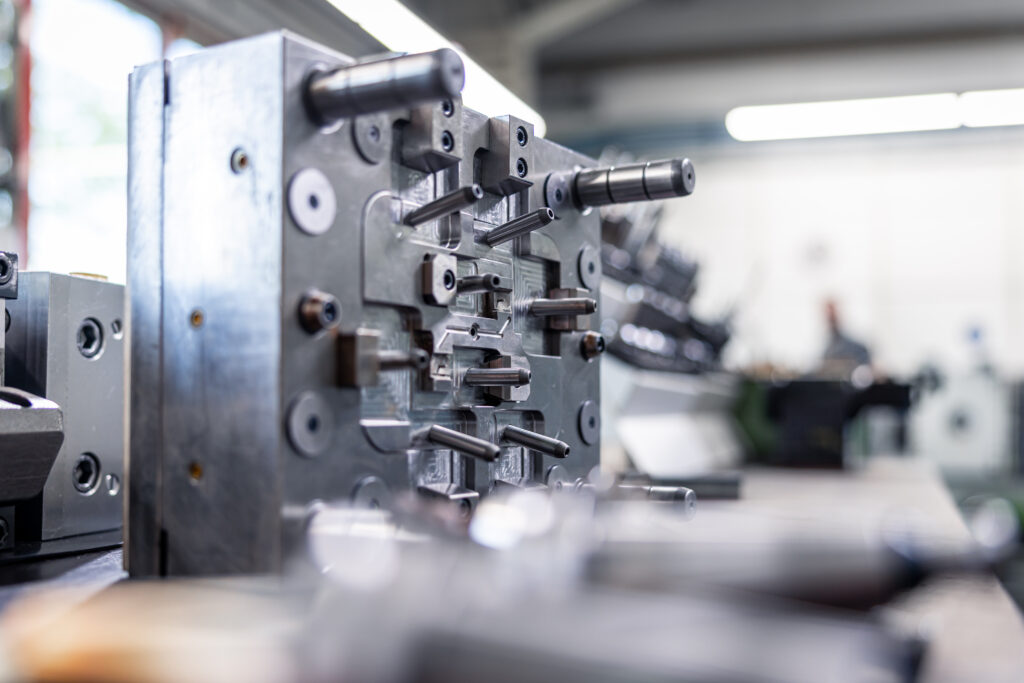
Werkzeug und Aufnahme aus einem Haus
Aufnahme und Werkzeug entstehen im selben Werkzeugbau.
Auf Kleinteile ausgelegt
Schließkräfte von 50 bis 400 t — der Bereich für Kontakte, Buchsen und Stifte.
Nachweise für die Zulieferkette
ISO 9001 und IATF 16949, Erstbemusterung nach PPAP oder VDA Band 2.
Umspritzen oder 2K-Spritzguss — was ist der Unterschied?
Beide Verfahren erzeugen ein Bauteil aus mehreren Werkstoffen in einem Werkzeug. Unterschiedlich ist, was verbunden wird — und daraus folgt fast alles Weitere.
Beim Umspritzen wird ein fertiges, artfremdes Teil eingelegt und vom Kunststoff umschlossen. Metall, Keramik oder Gewebe verbinden sich nicht chemisch mit der Schmelze — die Verbindung ist formschlüssig.
- Einlegeteil wird vor dem Einspritzen positioniert
- Halt über Rändelung, Hinterschnitt oder Durchbruch
- Unterschiedliche Wärmeausdehnung ist einzuplanen
- Taktzeit hängt am Einlegevorgang
Beim 2K-Spritzguss werden zwei Kunststoffe nacheinander im selben Werkzeug gespritzt. Bei passender Werkstoffpaarung entsteht eine stoffschlüssige Haftung an der Grenzfläche.
- Beide Komponenten entstehen im Prozess
- Halt über Werkstoffhaftung, sonst mechanisch verankert
- Schwindungsunterschiede bleiben im Kunststoffbereich
- Taktzeit hängt am Umsetzvorgang im Werkzeug
Das Einlegeteil bestimmt die Aufnahme
Jede Toleranz des Einlegeteils landet in der Aufnahme des Werkzeugs. Ein Kontaktstift, der um Zehntel schwankt, braucht eine Aufnahme, die das ausgleicht, ohne Spiel zuzulassen — sonst verschiebt der Fließdruck das Teil. Deshalb sehen wir uns das Einlegeteil an, bevor die Werkzeugkonstruktion beginnt, und nicht erst beim ersten Versuch.
Formschluss statt Haftung
Kunststoff geht mit Metall keine stoffschlüssige Verbindung ein. Der Halt entsteht mechanisch: über Rändelungen, Ringnuten, Durchbrüche, Bohrungen oder Hinterschnitte, die die Schmelze ausfüllt. Diese Geometrie muss am Einlegeteil vorhanden sein — sie lässt sich später nicht ergänzen. Wo sie fehlt, ist das der erste Punkt, den wir ansprechen.
Umspülung, Bindenähte und Verzug
Fließt die Schmelze um ein Einlegeteil herum, trifft sie sich auf der Rückseite wieder — dort entsteht eine Bindenaht, die mechanisch schwächer ist. Anschnittlage und Fließwegführung entscheiden, wo diese Naht liegt. Gleichzeitig zieht sich der Kunststoff beim Abkühlen auf das starre Einlegeteil auf, was Eigenspannungen erzeugt.
Vorwärmen, wenn es die Paarung verlangt
Bei größeren Metalleinlegeteilen kann ein kaltes Teil die Schmelze örtlich zu schnell erstarren lassen. Ein definiertes Vorwärmen verbessert dann Formfüllung und Verbundfestigkeit. Ob es nötig ist, zeigt die Bemusterung — pauschal lässt es sich nicht sagen.
Was typischerweise umspritzt wird
Einlegeteile sind fast immer klein — genau der Bereich, für den unsere Maschinen ausgelegt sind.
Kontakte und Steckverbinder
Metallkontakte, Stanzgitter und Kontaktträger werden im Kunststoff fixiert und zugleich gegeneinander isoliert. Der klassische Fall in der Elektrotechnik.
Gewindebuchsen und Verbindungselemente
Metallische Gewindeeinsätze machen eine Verschraubung mehrfach lösbar — dort, wo ein direkt in den Kunststoff geschnittenes Gewinde zu früh ausreißen würde.
Achsen, Stifte und Funktionsteile
Wellen, Achsen, Magnete oder Siebe werden vom Bauteil aufgenommen und übernehmen dort eine Funktion, die der Kunststoff allein nicht leisten kann.
Woran das Umspritzen in der Praxis scheitert
Vier Punkte, die sich alle vor dem Werkzeugbau klären lassen — und danach teuer werden.
Das Einlegeteil hat keine Verankerungsgeometrie
Ein glatter Stift hält im Kunststoff nicht dauerhaft. Rändelung, Nut oder Durchbruch müssen am Einlegeteil vorgesehen sein — das ist eine Änderung beim Zulieferer des Einlegeteils, nicht bei uns.
Die Toleranz des Einlegeteils ist unbekannt
Ohne Angabe zur Streuung lässt sich keine Aufnahme auslegen, die sicher greift und trotzdem nicht klemmt. Diese Angabe fehlt in Anfragen am häufigsten.
Dichtheit wird vorausgesetzt statt spezifiziert
Formschluss ist nicht gleich dicht. Wenn an der Grenzfläche kein Medium durchtreten darf, gehört das in die Spezifikation — und meist eine zusätzliche Dichtkomponente ins Konzept.
Der Einlegevorgang wird nicht kalkuliert
Bei kleinen Serien fällt manuelles Einlegen kaum ins Gewicht. Über eine laufende Serie bestimmt es die Stückkosten mit. Wer das erst nach dem Werkzeug rechnet, rechnet zu spät.
Schicken Sie uns die Zeichnung des Bauteils zusammen mit der des Einlegeteils. Am zweiten sehen wir meist schneller, ob das Konzept trägt.
Sie haben ein Bauteil mit Einlegeteil?
Wir brauchen die Zeichnung des Kunststoffteils, die des Einlegeteils mit seinen Toleranzen und eine Vorstellung von der Jahresstückzahl. Damit sagen wir Ihnen, ob der Verbund so trägt, welche Verankerung nötig ist und was das Werkzeug kostet.
Umspritzen ersetzt einen Montageschritt
Ein eingelegter Kontakt muss danach nicht mehr eingepresst, ein Gewindeeinsatz nicht mehr eingeschraubt werden. Das spart einen Arbeitsgang und eine Fehlerquelle — erkauft wird es mit einem aufwendigeren Werkzeug und einem längeren Zyklus. Ob sich das rechnet, hängt an Stückzahl und Montageaufwand. Wir rechnen beide Wege für Ihr Bauteil durch.
So läuft ein Umspritz-Projekt
Der erste Schritt ist der entscheidende — dort zeigt sich, ob der Verbund trägt.
Beide Zeichnungen ansehen
Bauteil und Einlegeteil zusammen. Wir prüfen Verankerungsgeometrie, Toleranzlage und ob die geforderte Funktion über den Formschluss überhaupt erreichbar ist.
Werkzeug- und Aufnahmekonzept
Aus Stückzahl und Zykluszeit ergibt sich die Kavitätenzahl, aus der Geometrie des Einlegeteils die Aufnahme. Beides entsteht bei uns im eigenen Werkzeugbau.
Bemusterung mit echten Einlegeteilen
Bemustert wird mit den Teilen, die später auch in der Serie kommen — nicht mit Mustern aus einer anderen Charge. Verankerung, Auszugskraft und, falls gefordert, Dichtheit werden dabei geprüft.
Serie mit überwachtem Prozess
In der Serie wird auf Vollständigkeit und Sitz des Einlegeteils geprüft. Auf Wunsch montieren wir die Bauteile anschließend weiter und liefern einbaufertig.
Häufige Fragen zum Umspritzen
Ein fertiges Bauteil — meist aus Metall — wird vor dem Einspritzen in das Werkzeug eingelegt und von der Kunststoffschmelze umschlossen. Nach dem Entformen bilden beide Teile eine Einheit. International ist das Verfahren als Insert Molding oder Insert-Molding bekannt.
Beim 2K-Spritzguss werden zwei Kunststoffe im selben Werkzeug verbunden, bei passender Paarung stoffschlüssig. Beim Umspritzen ist der zweite Partner artfremd — Metall, Keramik, Gewebe — und die Verbindung entsteht rein formschlüssig über die Geometrie des Einlegeteils.
Nicht durch Haftung. Kunststoff und Metall gehen keine stoffschlüssige Verbindung ein. Der Halt kommt über Formschluss: Rändelungen, Ringnuten, Bohrungen, Durchbrüche oder Hinterschnitte, die die Schmelze ausfüllt. Fehlt diese Geometrie am Einlegeteil, löst sich die Verbindung über die Zeit — besonders unter Temperaturwechsel.
Nicht automatisch. Formschluss sichert die Lage, nicht die Dichtheit. Wenn an der Grenzfläche zwischen Einlegeteil und Kunststoff kein Medium durchtreten darf, gehört diese Anforderung in die Spezifikation — üblich ist dann eine zusätzliche Dichtkomponente, etwa eine umlaufende Weichkomponente im 2K-Verfahren.
Typisch sind Metallkontakte und Stanzgitter, Gewindebuchsen, Stifte, Achsen, Magnete und Siebe. Unsere Maschinen arbeiten mit Schließkräften von 50 bis 400 Tonnen — der Schwerpunkt liegt auf technischen Kleinteilen, und genau dort liegen Einlegeteile fast immer.
Die Zeichnung oder das 3D-Modell des Kunststoffbauteils, die Zeichnung des Einlegeteils mit seinen Toleranzen, den vorgesehenen Werkstoff und die Jahresstückzahl. Die Toleranzangabe zum Einlegeteil fehlt in Anfragen am häufigsten — ohne sie lässt sich die Aufnahme nicht auslegen.
Schicken Sie uns beide Zeichnungen
Bauteil und Einlegeteil zusammen — daran sehen wir am schnellsten, ob der Verbund trägt. Auf Wunsch senden wir Ihnen vorab eine Geheimhaltungsvereinbarung zu.