

Kunststoff-Spritzguss
Spritzgussteile und technische Kunststoffteile in Serie — mit dem Werkzeug aus eigener Fertigung. Seit 1991 im Erzgebirge, zertifiziert nach ISO 9001 und IATF 16949.
Zertifiziert nach IATF 16949
ISO 9001 und IATF 16949, zertifiziert durch TÜV SÜD.
Werkzeugbau im eigenen Haus
Konstruktion, Bau und Bemusterung der Werkzeuge bei uns im Haus.
Fertigung in Deutschland
Über 115 Mitarbeitende, 5.000 m² Produktion im Erzgebirge.
Vom Einzelteil bis zur einbaufertigen Baugruppe
Was Sie beauftragen, hängt davon ab, wo Ihr Bauteil in der eigenen Fertigung ankommen soll. Beide Wege liegen bei uns an einem Standort.
Wir fertigen Spritzgussteile nach Ihrer Zeichnung — technische Kunststoffteile vom Funktionsbauteil über Gehäuse und Abdeckungen bis zum Sichtteil mit definierter Oberfläche. Das Werkzeug entsteht dabei im eigenen Haus oder wird von Ihnen übernommen.
- Spritzgussteile aus technischen Thermoplasten, ein- oder mehrkomponentig
- Zweikomponenten-Bauteile mit integrierter Dichtung oder Griffzone
- Sichtteile mit polierter oder genarbter Oberfläche
- Prototypen und Kleinserien vor dem Serienanlauf
Oder Sie bekommen die fertige Baugruppe: Wir montieren die gespritzten Teile mit zugelieferten Komponenten, prüfen sie und verpacken sie nach Ihren Vorgaben — einbaufertig, auf Wunsch Just-in-Time.
- Montage mit Clipsen, Schrauben, Einpressen, Ultraschallschweißen und Kleben
- Einbinden zugelieferter Komponenten wie Dichtungen, Federn oder Elektronik
- Prüfschritte als Teil der Montagelinie, auf Wunsch als 100-%-Prüfung
- Kundenspezifische Verpackung und Ladungsträger
Werkstoff zuerst, dann das Werkzeug
Am Anfang jedes Kunststoffspritzguss-Projekts steht nicht das Werkzeug, sondern die Anforderung. Einsatztemperatur, mechanische Last, Medienkontakt, Brandschutz und Optik ergeben ein Profil, aus dem sich der Werkstoff ableitet. Erst danach lässt sich das Werkzeug sinnvoll auslegen, denn Schwindung, Fließfähigkeit und Abrasivität bestimmen Aufmaß, Anschnitt, Temperierung und Stahlauswahl mit. Ein Wechsel nach der Werkzeugkonstruktion bedeutet Änderungen am fertigen Werkzeug.
Die Auslegung entscheidet über die erreichbare Toleranz
Wie eng ein Maß in der Serie geführt werden kann, entscheidet sich vor dem ersten Bauteil: über die Kavitätenzahl, über die Lage des Angusses und über die Temperierung. Toleranzen, die aus einer Metallkonstruktion übernommen wurden, sind im Spritzguss nicht immer sinnvoll erreichbar — besonders über lange Fließwege, an Bindenähten oder quer zur Entformungsrichtung. Solche Merkmale besprechen wir vor dem Werkzeugbau.
Prozessführung macht aus einem guten Teil eine gute Serie
Massetemperatur, Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck und Kühlzeit bestimmen Maßhaltigkeit, Oberfläche und Eigenspannungen. Der Prozess wird bei der Bemusterung eingefahren und in der Serie überwacht — Abweichungen fallen dadurch auf, bevor sie zum Ausschuss werden.
Prüfung und Dokumentation gehören zur Lieferung
Je nach Anforderung prüfen wir auf Maßhaltigkeit, Funktion und Vollständigkeit, auf Wunsch als 100-%-Prüfung. Für die Automobilindustrie kommen Erstbemusterung nach PPAP oder dem PPF-Verfahren nach VDA-Band 2, Fähigkeitsnachweise für besonders gekennzeichnete Merkmale und eine Rückverfolgbarkeit bis auf Charge und Fertigungslos hinzu.
Für wen wir Kunststoffteile fertigen
Vier Branchen mit sehr unterschiedlichen Anforderungen — an Werkstoff, Toleranz, Nachweis und Oberfläche.
Automobilindustrie
Gehäuse und Abdeckungen für Steuergeräte, Steckverbinder, Kabelführungen, Clips und Befestigungselemente sowie Funktionsbauteile in Mehrkomponenten-Technik.
Elektrotechnik
Gehäuse für elektrische Baugruppen, Klemmen und Kontaktträger, Isolierbauteile mit definierten dielektrischen Eigenschaften, Schalter- und Bedienkomponenten.
Konsumgüter und Maschinenbau
Gehäuse und Verkleidungen, Bedienelemente mit Oberflächenveredelung, Führungselemente und belastete Funktionsteile für Maschinen und Anlagen.
Woran Spritzgussprojekte in der Praxis scheitern
Vier Muster, die sich wiederholen — und die sich alle früh im Projekt vermeiden lassen.
Der Werkstoff steht zu spät fest
Wird er erst nach der Werkzeugkonstruktion festgelegt oder später gewechselt, stimmt das eingearbeitete Schwindungsaufmaß nicht mehr. Bei Automobilbauteilen kommt eine erneute Erstbemusterung hinzu.
Toleranzen ohne Bezug zum Verfahren
Aus einer Metallkonstruktion übernommene Maße lassen sich im Spritzguss nicht immer reproduzierbar halten. Wer das erst bei der Messung merkt, diskutiert über ein fertiges Werkzeug.
Werkzeugbau und Fertigung liegen auseinander
Zeigt die Bemusterung Korrekturbedarf, läuft jede Änderung über eine Unternehmensgrenze. Das kostet Wochen, in denen niemand zuständig ist.
Die Nachweise werden zu spät geplant
Fähigkeitsnachweise brauchen eine Stichprobe über mehrere aufeinanderfolgende Zyklen und einen definierten Messzeitpunkt. Beides lässt sich nicht nachträglich erzeugen.
Alle vier Punkte lassen sich in einem Gespräch vor der Werkzeugkonstruktion klären. Genau dafür sehen wir uns Ihre Zeichnung an, bevor irgendetwas gefertigt wird.
Sie haben eine Zeichnung und suchen einen Fertiger?
Schicken Sie uns das 3D-Modell mit den geforderten Toleranzen und einer Vorstellung von der Jahresstückzahl. Sie bekommen eine Einschätzung zur Spritzgusstauglichkeit, ein Werkzeugkonzept und eine belastbare Aussage zu Kosten und Terminen.
Das Werkzeug kommt aus dem eigenen Haus
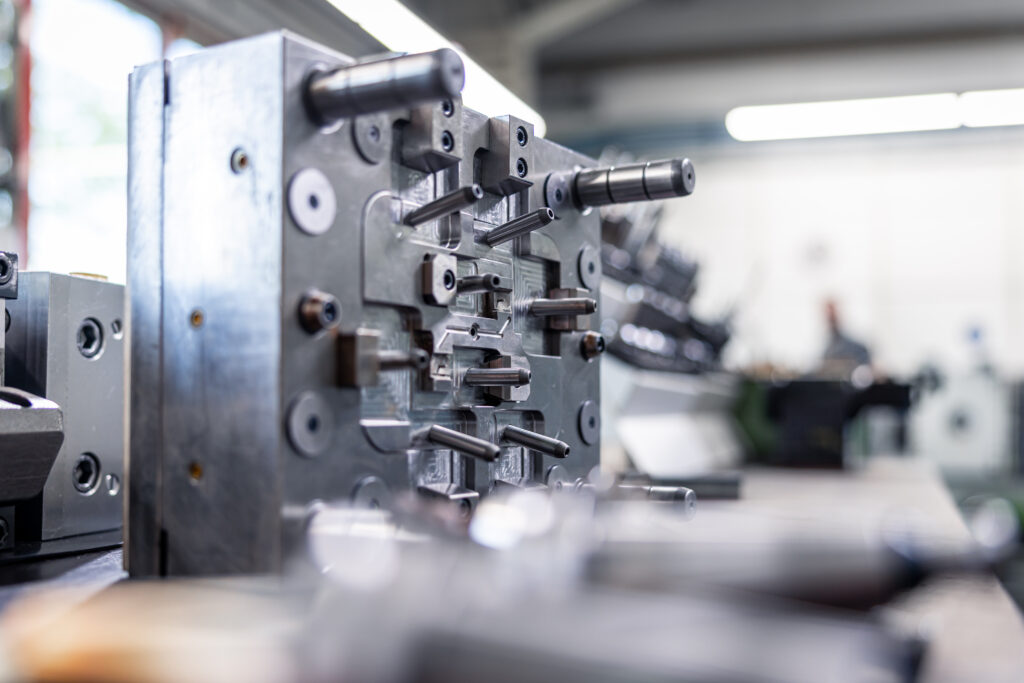
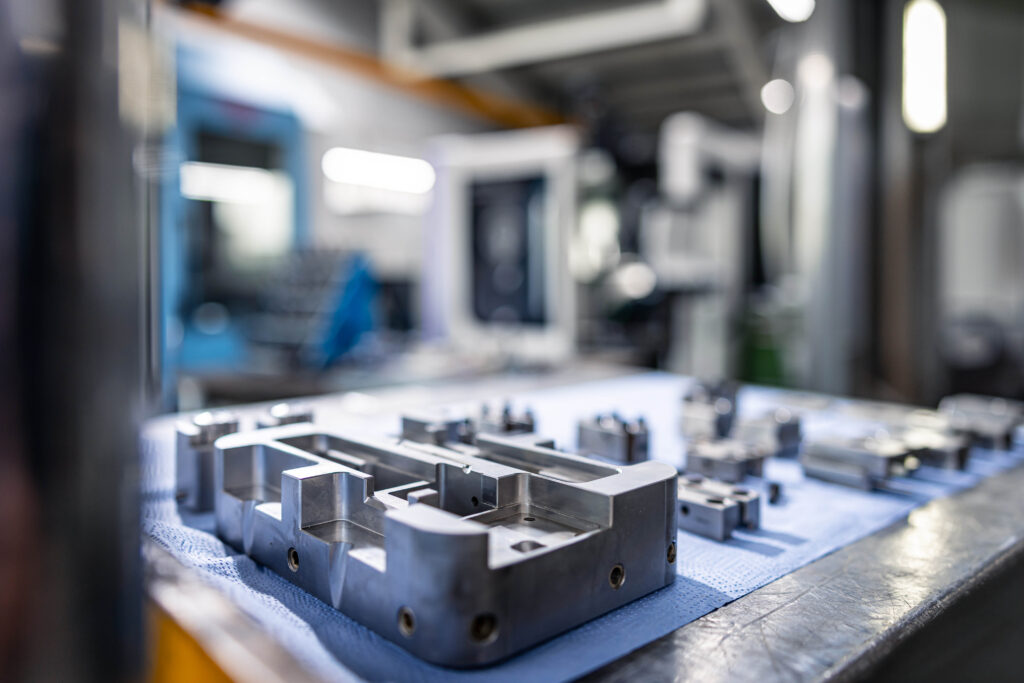
Der Unterschied zwischen einem Hersteller für Kunststoffspritzguss und einem mit eigenem Werkzeugbau zeigt sich, wenn etwas nicht auf Anhieb passt. Zeigt die Bemusterung Korrekturbedarf, wird das Werkzeug bei uns im Haus geändert — ohne externen Dienstleister und ohne Abstimmung über eine Unternehmensgrenze. Dasselbe gilt für Wartung und Instandsetzung über die Serienlaufzeit.
Von der Zeichnung zur laufenden Serie
Vier Schritte, die wir mit Ihnen gemeinsam gehen. Der erste ist der wichtigste — dort werden die Weichen für alles Weitere gestellt.
Machbarkeit und Werkstoff
Wir sehen uns das 3D-Modell an, prüfen die Spritzgusstauglichkeit — Wandstärken, Entformungsschrägen, Hinterschnitte — und schlagen einen Werkstoff vor, der zu Einsatztemperatur, Belastung und Optik passt.
Werkzeugkonzept und Angebot
Aus Jahresstückzahl und Zykluszeit ergibt sich die Kavitätenzahl, daraus das Werkzeugkonzept. Sie bekommen ein Angebot, das Werkzeug- und Stückkosten getrennt ausweist.
Werkzeugbau und Bemusterung
Das Werkzeug entsteht im eigenen Haus. Nach dem ersten Versuch werden Prozessparameter eingefahren und Korrekturen direkt umgesetzt, bis die Ergebnisse Ihren Vorgaben entsprechen.
Serienfertigung und Nachweise
Nach der Freigabe läuft die Serie mit überwachtem Prozess. Prüfung, Dokumentation und — wo gefordert — Erstbemusterung und Rückverfolgbarkeit gehören dazu. Auf Wunsch montiert und einbaufertig verpackt.
Welche Stückzahlen sinnvoll sind
Die Grenze verläuft nicht bei einer festen Zahl, sondern dort, wo die Werkzeuginvestition über die Laufzeit von den Stückkosten eingeholt wird.
Prototyp und Vorserie
Zur Absicherung von Geometrie und Funktion, bevor das Serienwerkzeug entsteht. Einfachere Werkzeuge, kürzere Durchlaufzeit, bewusst begrenzte Standzeit.
Kleinserie
Wiederkehrender Bedarf an Spritzgussteilen bei überschaubaren Mengen. Einfachwerkzeug, oft mit Kaltkanal — die Werkzeuginvestition bleibt niedrig, die Stückkosten liegen höher.
Serie und Großserie
Laufender Bedarf über Jahre. Mehrfachwerkzeug, Heißkanal und robustere Auslegung senken Zykluszeit und Materialeinsatz je Teil.
Häufige Fragen zum Kunststoff-Spritzguss
Der Stückpreis ergibt sich aus Materialeinsatz, Zykluszeit, Kavitätenzahl und Nachbearbeitung — die Werkzeuginvestition kommt einmalig hinzu. Deshalb weisen wir beides getrennt aus. Belastbar wird die Rechnung mit 3D-Modell, Werkstoff und Jahresstückzahl; ohne diese Angaben wäre jede Zahl eine Spanne, die nichts aussagt.
Das hängt weniger an einer festen Zahl als am Verhältnis von Werkzeuginvestition zu Stückkosten über die Laufzeit. Für kleine Mengen und zur Absicherung der Konstruktion bauen wir einfachere Werkzeuge, für laufende Serien robustere mit mehr Kavitäten. Wo Ihr Umschlagpunkt liegt, rechnen wir für Ihr Bauteil durch.
Technische Thermoplaste in der Breite — von ABS, PC und PC/ABS über Polyamide, POM und PBT bis zu glasfaserverstärkten Compounds und thermoplastischen Elastomeren als Weichkomponente. Die Auswahl richtet sich nach Einsatztemperatur, Belastung, Medienkontakt und geforderter Oberfläche.
Ja. Wir übernehmen Spritzgießwerkzeuge von einem anderen Fertiger, bewerten ihren Zustand, setzen sie bei Bedarf im eigenen Werkzeugbau instand und führen die Serie fort. Bei Automobilbauteilen ist eine solche Verlagerung vorlagepflichtig und löst eine erneute Erstbemusterung aus — das planen wir mit ein.
Ja. Schröder + Heidler ist nach IATF 16949 und DIN EN ISO 9001:2015 zertifiziert; die Zertifikate stehen unter Downloads. Der Geltungsbereich umfasst die Herstellung technischer Kunststoffspritzgießteile und die Baugruppenmontage. Erstbemusterung nach PPAP oder dem PPF-Verfahren nach VDA-Band 2 stimmen wir vor dem ersten Werkzeugversuch mit Ihnen ab.
Auf die Fertigungstiefe — ob der Hersteller das Werkzeug selbst baut und wartet oder zukauft —, auf die passenden Zertifizierungen für Ihre Branche, auf den abgedeckten Schließkraftbereich und darauf, ob Prüfung und Dokumentation zur Lieferung gehören. Welche Kriterien im Einzelnen zählen, haben wir in einem eigenen Beitrag zusammengestellt: Kunststoffteile fertigen lassen.
Ja. Wir montieren die Teile zu einbaufertigen Baugruppen — mit Clipsen, Schrauben, Einpressen, Ultraschallschweißen und Kleben — binden zugelieferte Komponenten ein, prüfen und verpacken nach Ihren Vorgaben, auf Wunsch Just-in-Time.
Schicken Sie uns Ihr Bauteil
Schicken Sie uns 3D-Modell oder Zeichnung mit den geforderten Toleranzen und einer Vorstellung von der Jahresstückzahl. Wir prüfen die Spritzgusstauglichkeit, schlagen ein Werkzeugkonzept vor und melden uns mit einer belastbaren Einschätzung zu Kosten und Terminen zurück. Auf Wunsch senden wir Ihnen vorab eine Geheimhaltungsvereinbarung zu.