
2K-Spritzguss
Zwei Komponenten, ein Bauteil:
Mit unserem 2K-Spritzgussverfahren verbinden wir unterschiedliche Kunststoffe in einem einzigen Fertigungsschritt – für komplexe Bauteile mit maximaler Funktionalität.

2K-Spritzguss – kurz erklärt
- Zwei Kunststoffe, ein Zyklus: Beide Komponenten werden nacheinander in derselben Maschine verarbeitet. Das Bauteil verlässt die Anlage fertig verbunden – ein Montageschritt entfällt.
- Die Verbindung entsteht im Werkzeug, stoffschlüssig durch chemische Haftung der Werkstoffe oder formschlüssig über Hinterschnitte und Durchbrüche. Welcher Weg möglich ist, entscheidet die Materialpaarung.
- Typische Anwendung sind Hart-Weich-Verbindungen: ein tragender Thermoplast mit angespritzter Dichtung, Griffzone oder Tülle.
- Der Aufwand verlagert sich nach vorn. Das Werkzeug ist teurer als ein Einkomponenten-Werkzeug, dafür entfallen Montage, Fügeteile und deren Prüfung über die gesamte Serie.
- Wir fertigen Werkzeug und Serie am selben Standort – Konstruktion, Bemusterung und Produktion greifen ohne externe Schnittstelle ineinander. Zum 2K-Werkzeugbau.
Mehrkomponenten-Spritzguss aus einer Hand
2K-Spritzguss ermöglicht die Fertigung von Bauteilen aus zwei verschiedenen Kunststoffen in einem Arbeitsgang.
Das Ergebnis: Stoff- und formschlüssige Verbindungen, die mechanisch belastbar, optisch ansprechend und wirtschaftlich überlegen sind.
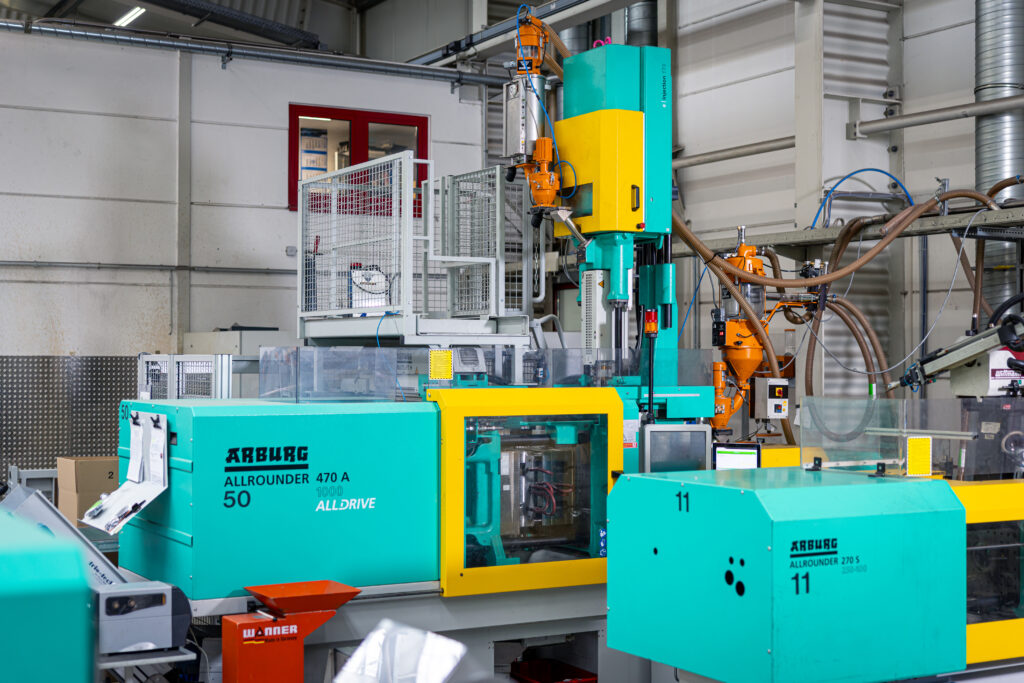
Bei Schröder + Heidler verfügen wir über moderne Mehrkomponenten-Spritzgussmaschinen und das Know-how, um auch komplexe Hart-Weich- oder Hart-Hart-Verbindungen prozesssicher umzusetzen. Die dafür nötigen Werkzeuge konstruieren und fertigen wir in unserem eigenen 2K-Werkzeugbau. Vom Prototyp bis zur Großserie begleiten wir Ihr Projekt mit Erfahrung und Präzision.
- Reduzierte Montagekosten durch integrierte Fertigung
- Erhöhte Bauteilqualität durch stoffschlüssige Verbindungen
- Kürzere Zykluszeiten gegenüber Einzelfertigung mit Montage
- Hart-Weich-Verbindungen für Dichtungen, Griffe und Komfortbauteile
- Flexible Materialkombinationen für individuelle Anforderungen

Technologie für höchste Ansprüche
Unser 2K-Spritzguss kommt überall dort zum Einsatz, wo Bauteile aus mehreren Materialien zum Einsatz kommen und das ohne zusätzliche Montageschritte. Durch die direkte Verbindung im Werkzeug entstehen hochpräzise Teile mit hervorragender Haptik, Dichtigkeit und Langlebigkeit. Ob Drehtellerverfahren, Transfertechnik oder Core-Back-Verfahren: Wir wählen die optimale Methode für Ihr Bauteil und sorgen für eine reproduzierbare Qualität in jeder Serie.
-
Automatisierte Fertigungsprozesse und permanente Qualitätsüberwachung garantieren gleichbleibend hohe Ergebnisse – Bauteil für Bauteil, Serie für Serie.
-
Von Thermoplasten über Elastomere bis hin zu technischen Hochleistungskunststoffen – wir kombinieren die richtigen Werkstoffe für Ihre Anwendung.
-
Durch die Integration mehrerer Arbeitsschritte in einen Zyklus senken Sie Fertigungskosten und verkürzen Ihre Time-to-Market spürbar.
Welche Materialkombinationen sich verbinden lassen
Ob zwei Kunststoffe im Werkzeug eine dauerhafte Verbindung eingehen, entscheidet sich an der Werkstoffpaarung – nicht an der Maschine. Vier Fälle kommen in der Praxis vor.
Hart-Weich mit chemischer Haftung
Der häufigste Fall: ein thermoplastisches Elastomer auf einem technischen Thermoplast. Die Werkstoffe müssen zueinander passen – SEBS-basierte Typen verbinden sich mit Polypropylen, polyurethanbasierte mit Polycarbonat, ABS oder Polyamid. Stimmt die Paarung, entsteht eine stoffschlüssige Verbindung ohne zusätzliche Geometrie.
Hart-Weich ohne chemische Haftung
Passen die Werkstoffe nicht zusammen, muss die Verbindung mechanisch gelöst werden: über Hinterschnitte, Durchbrüche oder umlaufende Nuten, in die die Weichkomponente einfließt. Das ist zuverlässig, verlangt aber, dass die Geometrie es hergibt – und gehört deshalb in die Konstruktion, nicht in die Nacharbeit.
Hart-Hart-Kombinationen
Zwei harte Komponenten werden kombiniert, wenn ein Bauteil unterschiedliche Eigenschaften in einem Stück braucht – etwa einen transparenten Bereich an einem eingefärbten Träger oder zwei Farben ohne Trennfuge. Weil beide Komponenten steif sind, reagiert die Verbindung empfindlicher auf unterschiedliche Schwindung.
Silikon auf Thermoplast
Flüssigsilikon wird eingesetzt, wo es auf Temperaturbeständigkeit, Rückstellverhalten oder Medienbeständigkeit ankommt. Die Kombination stellt zusätzliche Anforderungen: Der Thermoplast muss die Vernetzungstemperatur des Silikons aushalten, und die Haftung erfordert entweder selbsthaftende Silikontypen oder eine Vorbehandlung.
Einsatzbereiche im 2K-Spritzguss
Unser Mehrkomponenten-Spritzguss kommt branchenübergreifend zum Einsatz – überall dort, wo Funktionalität und Qualität entscheidend sind.
Elektrotechnik
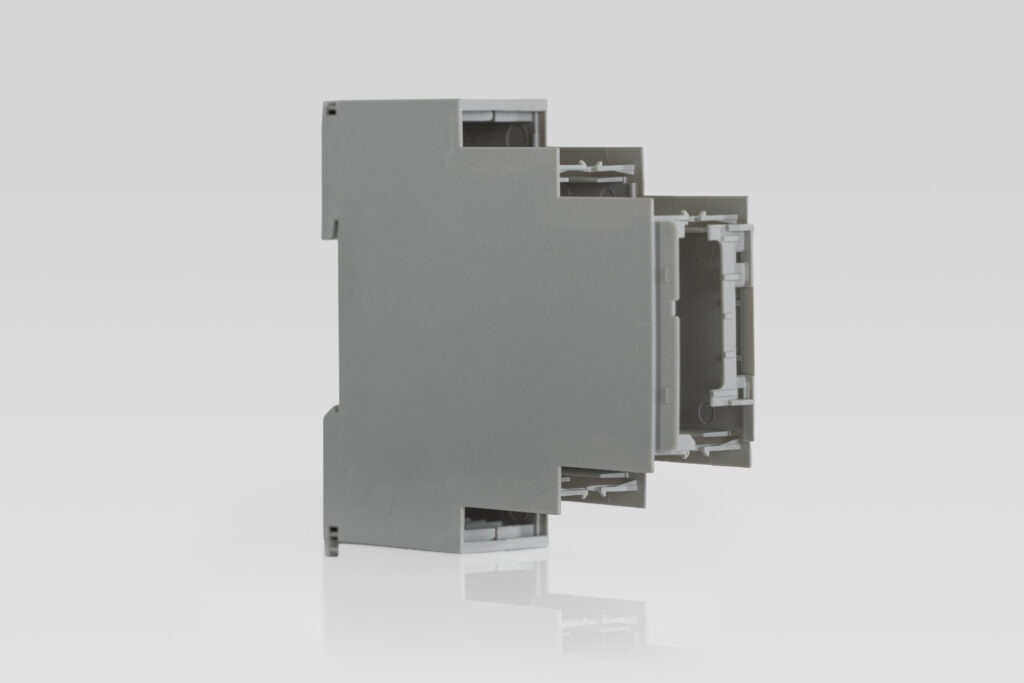
Isolationsbauteile, Steckverbinder mit integrierten Dichtungen und Kontaktträger mit Rastpinnen – maßgeschneiderte 2K-Bauteile für die Elektrotechnik.

Automobilindustrie
Bei unseren Bedienkomponenten – im Automobilbereich setzen wir auf 2K-Lösungen, die höchsten Anforderungen an Haptik und Haltbarkeit gerecht werden.
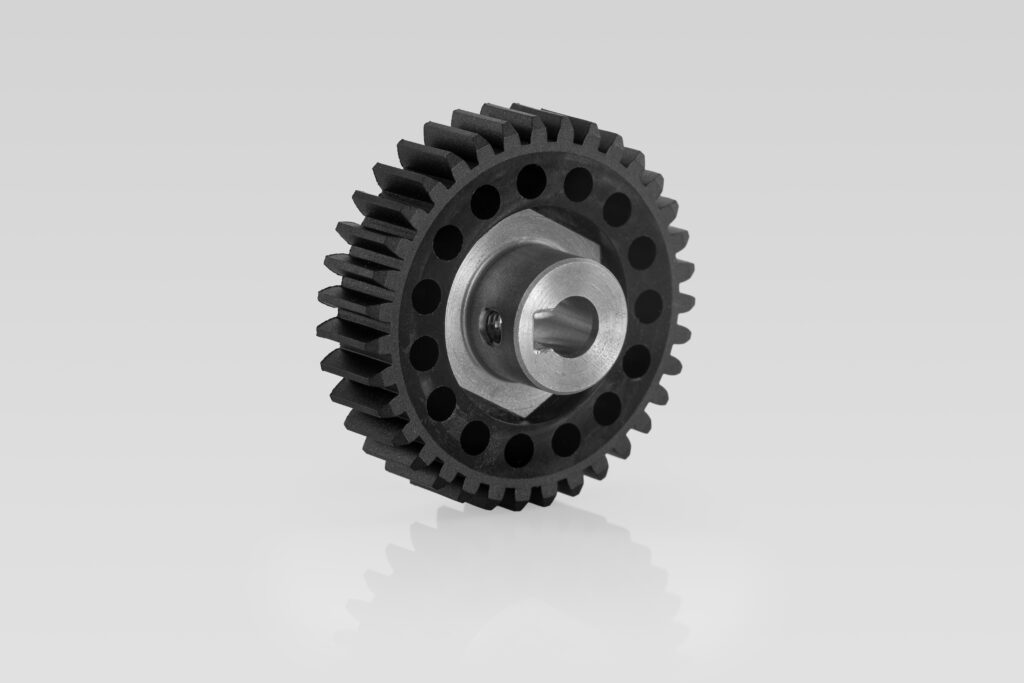
Konsumgüter und Maschinenbau
Von ergonomischen Griffen über Bedienelemente bis hin zu Funktionsteilen mit integrierten Dichtungen – 2K-Spritzguss bietet Gestaltungsfreiheit für vielfältigste Anwendungen.
Wann sich 2K gegenüber Montage rechnet
Der Vergleich fällt selten am Stückpreis allein. Entscheidend ist, was über die Serie hinweg entfällt – und ab welcher Menge die höhere Werkzeuginvestition wieder hereinkommt.
Ein Montageschritt entfällt
Wo bisher eine Dichtung eingelegt, ein Griff aufgeschoben oder ein Bauteil verklebt wurde, entsteht die Verbindung direkt im Werkzeug. Mit dem Arbeitsgang entfallen auch dessen Taktzeit, Ausschuss und Prüfaufwand.
Weniger Teile in der Kette
Jedes eingesparte Einzelteil spart Beschaffung, Wareneingang, Lagerplatz und eine mögliche Fehlerquelle. Bei Bauteilen mit Dichtfunktion verschwindet zugleich das Risiko, dass ein Dichtring falsch sitzt oder fehlt.
Reproduzierbare Verbindung
Eine angespritzte Dichtung sitzt in jedem Bauteil an derselben Stelle, mit derselben Vorspannung. Manuelle Montageschritte streuen dagegen – gerade bei kleinen oder weichen Teilen.
Höhere Investition am Anfang
Ein 2K-Werkzeug ist aufwendiger als ein Einkomponenten-Werkzeug: zweites Angusssystem, Umsetzmechanik, getrennte Temperierung. Diese Kosten fallen einmal an und amortisieren sich über die Stückzahl – bei kleinen Serien kann Montage wirtschaftlicher bleiben.
Welche Variante für Ihr Bauteil trägt, lässt sich meist schon an der Zeichnung abschätzen. Was das für das Werkzeug bedeutet – Drehteller, Indexplatte oder Umsetzverfahren –, steht auf unserer Seite zum 2K-Werkzeugbau.
Lässt sich Ihr Bauteil in 2K fertigen?
Schicken Sie uns die Zeichnung mit den vorgesehenen Werkstoffen – wir prüfen Materialpaarung, Haftung und Verfahren und melden uns mit einer belastbaren Einschätzung.
Von der Anfrage bis zum fertigen 2K-Bauteil – unser Prozess in drei Schritten.
Wir begleiten Sie von der ersten Idee bis zur Serienreife. Unser strukturierter Ablauf sorgt für Transparenz, Geschwindigkeit und ein optimales Ergebnis.
Beratung und Konzept
Gemeinsam analysieren wir Ihre Anforderungen, prüfen die Machbarkeit und empfehlen die optimale Materialkombination und Verfahrenstechnik für Ihr 2K-Bauteil.
Werkzeugbau und Bemusterung
Unser hauseigener 2K-Werkzeugbau konstruiert und fertigt Ihr Werkzeug. Nach der Bemusterung optimieren wir die Parameter, bis jedes Detail stimmt.
Serienfertigung und Qualität
In der Serienproduktion garantieren wir reproduzierbare Qualität durch kontinuierliche Prozessüberwachung und Prüfung nach ISO 9001 und IATF 16949.
Warum 2K-Spritzguss bei Schröder + Heidler?
Jahrzehntelange Erfahrung, modernste Technik und ein eingespieltes Team – das macht uns zum zuverlässigen Partner für Ihr Mehrkomponenten-Projekt.
Hauseigener Werkzeugbau
Vom Werkzeugkonzept bis zur Wartung – unser integrierter Werkzeugbau für Mehrkomponenten-Werkzeuge gewährleistet kurze Wege, schnelle Anpassungen und volle Kontrolle über die Werkzeugqualität.
Flexible Maschinenkapazität
Unsere 2K-Spritzgießmaschinen decken ein breites Schließkraftspektrum ab – vom Kleinteil bis zum größeren Bauteil fertigen wir wirtschaftlich und präzise.
Zertifizierte Qualität
Unsere Fertigung ist nach ISO 9001:2015 und IATF 16949:2016 zertifiziert. Damit erfüllen wir die strengen Qualitätsanforderungen der Automobil- und Elektrotechnikbranche.
Baugruppenmontage inklusive
Auf Wunsch übernehmen wir auch die Montage Ihrer 2K-Bauteile zu einbaufertigen Baugruppen – inklusive Prüfung und Verpackung nach Ihren Vorgaben.
Kostenvergleich: 2K-Spritzguss oder Montage?
Ob sich der Mehrpreis des 2K-Werkzeugs trägt, entscheidet sich an wenigen Positionen. Für einen belastbaren Vergleich müssen beide Seiten vollständig erfasst sein. Nicht alles ist dabei eine Kostenfrage: Eine angespritzte Dichtung sitzt in jedem Teil an derselben Stelle, und ein Dichtring, der nicht verbaut wird, kann nicht fehlen.
Was auf der 2K-Seite steht
Das 2K-Werkzeug ist die einzige große Einmalposition: zweites Angusssystem, Umsetzmechanik, getrennte Temperierkreise und stationsabhängige Auswerfer machen es teurer als ein Einkomponenten-Werkzeug. Dazu kommen der höhere Maschinenstundensatz einer Mehrkomponentenmaschine und eine Zykluszeit, die über der eines einfachen Teils liegt, aber deutlich unter der Summe aus zwei Zyklen plus Montage.
Was auf der Montageseite oft fehlt
Zwei Werkzeuge statt einem oder ein Werkzeug plus Zukaufteil, zwei Spritzgusszyklen mit eigenem Rüstaufwand, der Fügeprozess mit Vorrichtung und Taktzeit, Handling und Zwischenlagerung, die Prüfung der Fügestelle, Ausschuss auf zwei Ebenen und die Beschaffung des zweiten Teils samt Lieferrisiko. Erfahrungsgemäß werden Montagekosten regelmäßig zu niedrig angesetzt.
Was die Rechnung kippt
Die Stückzahl: Die Werkzeugmehrkosten sind fix, die Einsparung fällt pro Teil an. Der Aufwand des Fügeschritts: Eine aufgeschobene O-Ring-Dichtung ist etwas anderes als eine geklebte Naht mit Dichtheitsprüfung. Die Variantenzahl: Mehrere Ausführungen können je ein eigenes 2K-Werkzeug bedeuten. Die Laufzeit: Ein Bauteil, das über Jahre läuft, verträgt die höhere Werkzeuginvestition.
Wann Montage die bessere Wahl bleibt
Bei kleinen oder unsicheren Stückzahlen, bei unverträglichen Werkstoffen ohne Verankerungsmöglichkeit, bei häufig wechselnden Varianten und immer dann, wenn ein Zukaufteil ohnehin gebraucht wird: Metalleinleger, Elektronik oder Normteile lassen sich nicht mitspritzen. Dann ist die Baugruppenmontage der Weg. Wir rechnen beide Varianten anhand Ihrer Mengen gegen und sagen Ihnen, ab welchem Punkt sich 2K trägt.
Häufige Fragen zum 2K-Spritzguss
Beim 2K-Spritzguss werden zwei Kunststoffkomponenten nacheinander in einem Maschinenzyklus verarbeitet. Zuerst entsteht der Vorspritzling aus der ersten Komponente, dann wird die zweite an- oder umspritzt. Das Bauteil verlässt die Maschine als fertig verbundene Einheit.
Beim 2K-Spritzguss entstehen beide Komponenten in derselben Anlage im selben Zyklus. Beim Umspritzen wird ein separat gefertigtes oder zugekauftes Teil eingelegt und umspritzt. Der Ablauf ist dadurch weniger automatisiert und die Bauteile müssen zwischengelagert und gehandhabt werden.
Am häufigsten sind Hart-Weich-Kombinationen aus einem technischen Thermoplast und einem thermoplastischen Elastomer. Möglich sind außerdem Hart-Hart-Kombinationen sowie Silikon auf Thermoplast. Ob zwei Werkstoffe chemisch haften, hängt von der konkreten Paarung ab – wo die Haftung fehlt, wird die Verbindung formschlüssig über die Geometrie gelöst.
Eine allgemeingültige Grenze gibt es nicht. Das 2K-Werkzeug ist teurer als ein Einkomponenten-Werkzeug, dafür entfällt über die gesamte Serie ein Montageschritt samt Fügeteil und Prüfung. Je höher die Stückzahl und je aufwendiger die entfallende Montage, desto früher trägt sich die Investition. Wir rechnen das anhand Ihrer Mengen gegen.
Wenn Materialpaarung und Geometrie nicht zusammenpassen, kann sich die Weichkomponente lösen – oft erst unter Belastung oder nach Temperaturwechseln. Deshalb klären wir Haftung und Verankerung vor der Werkzeugkonstruktion und prüfen sie an den ersten Mustern.
2K-Spritzguss ist der häufigste Fall des Mehrkomponenten-Spritzgusses: zwei Komponenten in einem Bauteil. Werden drei Werkstoffe verbunden, spricht man vom 3K-Spritzguss. Der Oberbegriff Mehrkomponenten-Spritzguss umfasst beides — gemeint ist immer, dass die Verbindung im Werkzeug entsteht und nicht durch eine nachgelagerte Montage.
Verbreitet sind das Drehteller- und das Umsetzverfahren: Die erste Komponente wird gespritzt, das Vorformteil in die zweite Station bewegt und dort überspritzt. Alternativen sind Indexplatten- und Kernrückzugsverfahren. Welches Verfahren passt, entscheidet sich an Bauteilgeometrie, Werkstoffpaarung und Stückzahl — und bestimmt den Aufbau des Werkzeugs mit.
Ein 2K-Spritzgusswerkzeug braucht ein zweites Angusssystem, eine Umsetzmechanik für das Vorformteil und getrennt geführte Temperierkreise, weil beide Werkstoffe unterschiedliche Verarbeitungstemperaturen haben. Das macht es aufwendiger als zwei Einzelwerkzeuge — spart über die Serie aber einen Montageschritt.
Das 2K-Werkzeug ist teurer als ein einzelnes Einkomponenten-Werkzeug. Der Vergleich muss aber gegen zwei Werkzeuge plus Fügevorrichtung geführt werden – und dann fällt der Abstand oft kleiner aus als erwartet.
Nein. Voraussetzung ist, dass beide Komponenten spritzgießbar sind und sich stoffschlüssig oder formschlüssig verbinden lassen. Metalleinleger, Elektronik oder Normteile lassen sich nicht mitspritzen – sie werden umspritzt oder montiert.
Sie haben ein Bauteil aus zwei Komponenten?
Ob Neuentwicklung oder Optimierung eines bestehenden Bauteils — sprechen Sie direkt mit unserem Vertrieb. Schicken Sie die Zeichnung mit den vorgesehenen Werkstoffen an die E-Mail-Adresse unten; wir prüfen, ob die Materialpaarung hält, und sagen Ihnen, ob eine mechanische Verankerung nötig ist. Auf Wunsch senden wir Ihnen vorab eine Geheimhaltungsvereinbarung zu.